|
|
|
|
Szczegóły Produktu:
Zapłata:
|
| Średnica głowicy tnącej: | 600mm-1000mm | Moc silnika: | 55 kW, 75 kW, 90 kW, 110 kW, 132 kW |
|---|---|---|---|
| Prędkość robocza: | Przekracza 3000 obr./min | Rozdrobnienie proszku: | 40-80 oczek |
| Wlot wody chłodzącej: | ≤15°C | Wylot wody chłodzącej: | <45°C |
| Podkreślić: | Rozdrabniacz PCV 600/800/1000,Szlifierka Turbo Rotor do PCV,Rozdrabniacz PVC do recyklingu odpadów |
||
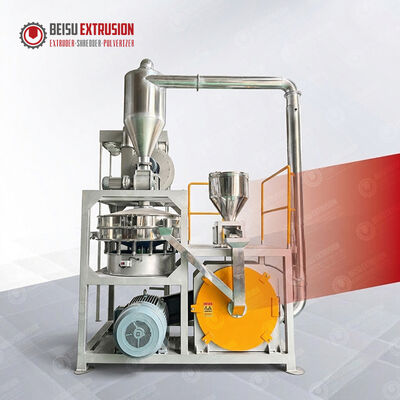
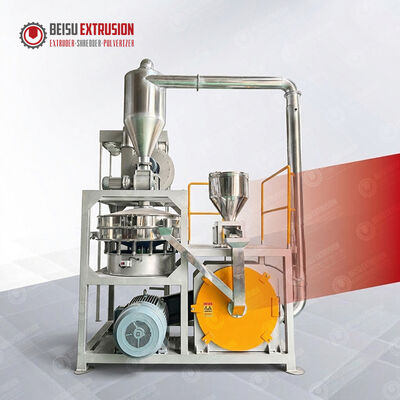
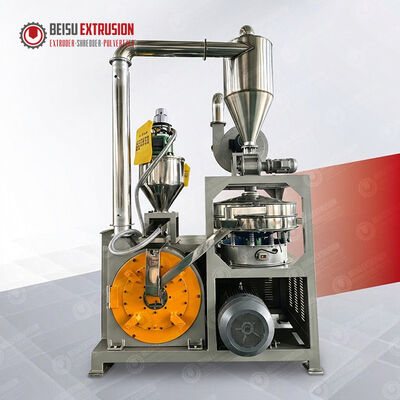
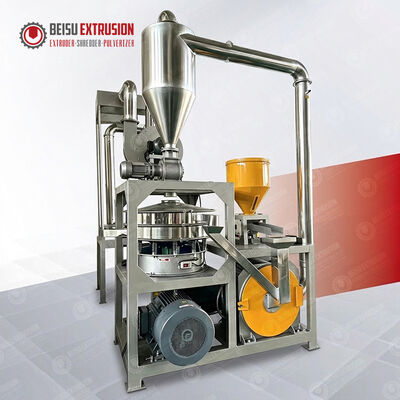
Rozdrabniacze do rur i profili PVC są używane głównie do recyklingu wadliwych produktów i ścinków z produkcji rur i profili PVC. Rozdrabniając te materiały na proszek, można je mieszać z materiałem pierwotnym w określonych proporcjach do wykorzystania w procesach wytłaczania—kluczowe rozwiązanie w celu zmniejszenia kosztów surowców.
Rozdrabniacze BEISU wykorzystują wirnikowy wirnik turbinowy o dużej prędkości. Gdy materiał dostaje się do komory mielenia, siła odśrodkowa—generowana przez szybkoobrotowy wirnik—wyrzuca go w kierunku płyt z zębami. Materiał jest następnie rozdrabniany przez intensywne uderzenia, ścinanie i tarcie między obracającymi się i stacjonarnymi nożami. Drobny proszek spełniający wymagane specyfikacje jest odprowadzany przez system przepływu powietrza, podczas gdy grubsze cząstki pozostają w komorze do dalszego mielenia.
Aby poradzić sobie z wrażliwością PVC na ciepło, nowoczesne modele są wyposażone w podwójny system chłodzenia powietrzem i wodą. Duży przepływ powietrza usuwa większość ciepła generowanego podczas procesu mielenia, podczas gdy płaszcz chłodzony wodą otaczający komorę mielenia pomaga regulować temperaturę, zapobiegając degradacji lub żółknięciu materiału z powodu nadmiernego ciepła.


Noże są najważniejszym elementem. Przy wysokich prędkościach roboczych (często przekraczających 3000 obr./min) nierównomierne zużycie noży lub utrata wyważenia dynamicznego—co może wystąpić po wymianie noży—jest główną przyczyną nienormalnych wibracji i hałasu. Niezbędne jest przeprowadzenie kalibracji wyważenia dynamicznego przy każdej wymianie noży.
Zaleca się, aby temperatura wody na wlocie nie przekraczała 15°C, a temperatura wody na wylocie była poniżej 45°C. W gorących porach roku należy zwiększyć przepływ; w przeciwnym razie awaria systemu chłodzenia bezpośrednio wpłynie na jakość sproszkowanego materiału.
W przypadku wyższych objętości przetwarzania należy rozważyć modele z średnicą głowicy tnącej 600 mm–800 mm i mocą silnika 55 kW, 75 kW lub 90 kW, aby osiągnąć większą wydajność produkcji.
Jeśli wymagana jest drobniejsza wielkość cząstek proszku (50–80 mesh), należy rozważyć modele z średnicą głowicy tnącej 800 mm–1000 mm i mocą silnika 90 kW, 110 kW lub 132 kW, aby osiągnąć większą wydajność produkcji.
Osoba kontaktowa: Mr. Batsita
Tel: 86-13913294389
Faks: 86-512-58968376